新浪微博
 腾讯微博


环形锻件与铸件、焊接环件性能差异及工况选型指南
在工程项目零部件选型阶段,环形构件可供选择的方案主要分为整体锻造环形锻件、铸钢环件、钢板卷制焊接环件三大类,很多采购技术人员容易简单依据采购价格做选择,忽略不同工艺产品内在性能差距,投入使用之后出现变形、开裂、早期失效等故障,带来设备停机、安全隐患以及经济损失。充分理解三类环形构件的制造原理、性能优劣、适用边界,结合设备实际工况开展选型,是保障项目长期稳定运行的重要前提。
铸钢环件采用铸造工艺,将熔融钢水浇注入模具型腔冷却成型。铸造工艺优势在于成型能力强,可以直接做出相对复杂截面,单件生产成本偏低,批量生产交付速度快。但铸造本身固有短板很难规避,铸件内部极易出现疏松、气孔、缩孔、非金属夹杂物、晶粒粗大等原生缺陷,金属晶粒排布杂乱无序,没有定向的金属流线。铸钢环件适合静态平稳载荷、压力不高、没有交变冲击的普通结构场景。在承受交变循环载荷、冲击载荷、高压介质工况,例如风电轴承环、压力容器承压法兰、重载回转设备环件等场景,行业规范大多明确不建议使用铸钢环件,循环应力作用下铸造缺陷位置极易成为裂纹源头,发生突发性失效故障。
钢板卷制焊接环件,加工流程是厚钢板下料切割,卷弯弯曲成环形,再将对接坡口焊接成型。该工艺最大优势是可以制作超大直径环形锻件构件,不受锻造设备成型尺寸约束,原材料采购便捷,交货周期灵活。它的致命短板集中在焊接接头部位,焊缝区域属于性能薄弱区,焊接过程容易产生气孔、未焊透、焊接裂纹、焊接残余应力集中等问题。即便完成焊后热处理,焊缝位置金属流线被完全切断,力学性能依旧和母材本体存在差距。焊接环件适合低压静态连接、载荷平稳、检修周期短的结构件;严禁用于承受扭转冲击、高压介质、频繁交变载荷的核心承压部件,不少特种设备安全标准明确规定关键承压构件禁止使用卷焊环形构件。
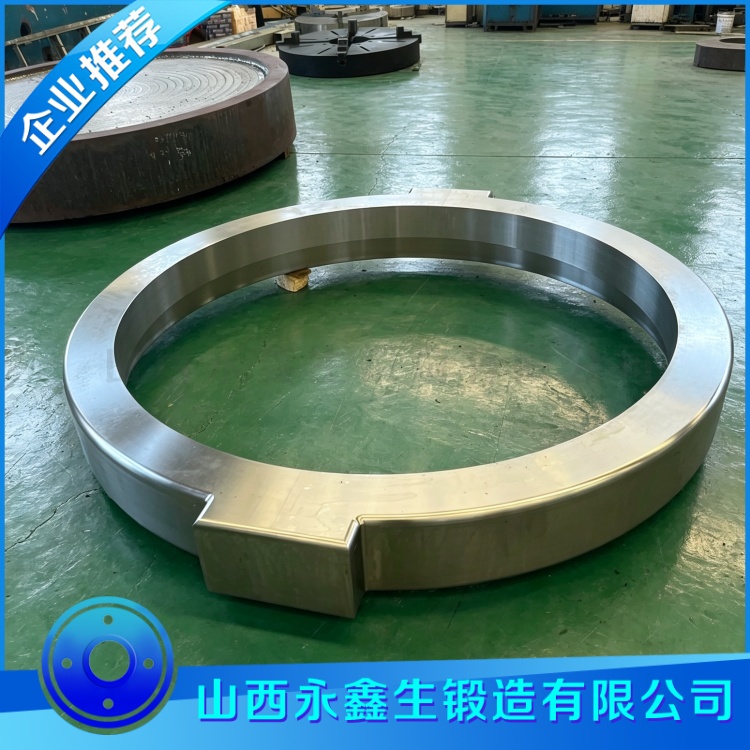
整体锻造环形锻件,以钢锭或者钢坯为原料,经过高温下镦粗、冲孔、芯轴扩锻、平整等自由锻工序一体成型,没有焊缝,不存在铸造疏松气孔类先天缺陷。锻造过程巨大压力打碎铸态粗大晶粒,压实内部孔洞缺陷,金属发生定向塑性变形,形成连续完整金属流线,金属流线走向匹配环件实际受力方向。对比铸件和焊接环件,整体锻造环形锻件抗拉强度、屈服强度、冲击韧性、抗疲劳性能全部具备明显优势,可以耐受交变载荷、冲击载荷、高压持续作用,同时适配高温、低温交替的复杂服役环境,碳钢、合金钢、不锈钢、特种耐热耐蚀合金材料都可以实现锻造成型。当然锻造环形锻件同样存在客观局限性,生产需要大吨位锻压设备,设备投入成本高;毛坯加工余量相比卷焊产品更大,原材料消耗更高,单件采购成本高于另外两种方案;复杂异形截面成型难度较大,更多用于截面相对规整的厚壁环形构件。
金属流线是区分三者性能的核心关键点。铸造环件晶粒随机散乱分布;焊接环件母材流线被焊缝直接切断;整体锻造环形锻件经过芯轴扩锻成型,金属沿着环件圆周方向发生塑性形变,金属流线顺着环体轮廓连续分布。环形构件在实际工作当中,大多承受周向环向应力,锻造环件金属流线与受力方向相互匹配,能够充分发挥材料性能,循环载荷条件下不容易萌生疲劳裂纹,设备长期运行可靠性大幅提升。
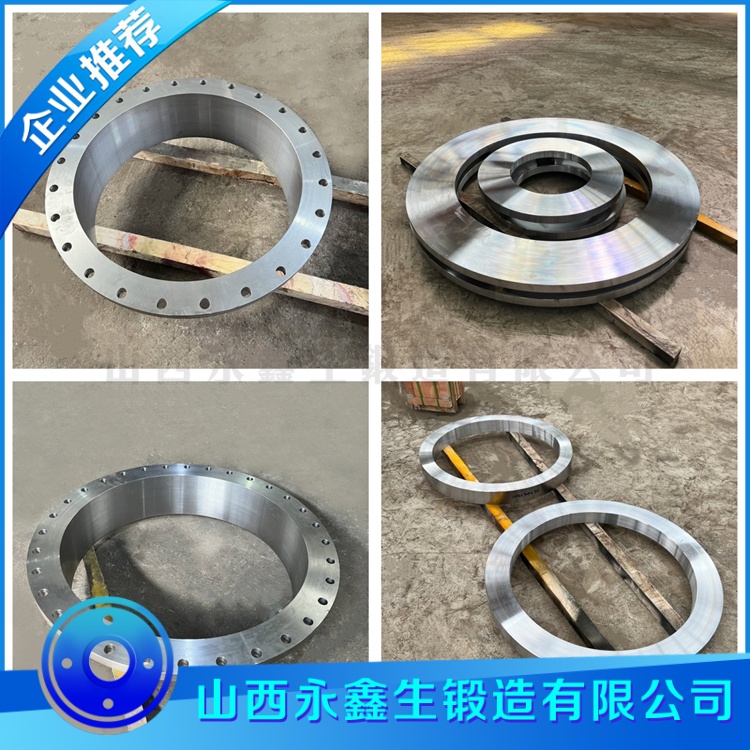
结合实际工况,梳理清晰选型参考标准。第一类,重载回转部件、风电轴承环、压力容器承压法兰、矿山冲击设备环件、液压高压构件、长期承受交变载荷的关键部件,优先选用整体锻造环形锻件。这类场景一旦零部件失效,会引发重大设备事故,可靠性优先级高于采购成本。第二类,载荷平稳静态承载,压力较低,无交变冲击工况,预算有限的普通辅助结构件,可以评估铸钢环件方案,但是必须严格做好铸件探伤检验。第三类,超大直径轻型连接法兰,载荷平稳,检修维护周期短,不涉及承压与交变冲击,可以选用卷制焊接环件,同时必须严格落实焊缝 100% 无损探伤以及焊后去应力热处理,留存完整检测报告备查。
选型过程除了确定制造工艺,还需要同步落实多项技术细节。第一,明确执行标准,区分国标、行业标准或者国外 ASTM、EN 系列标准,把探伤等级、力学性能取样位置、硬度波动范围写进技术协议,避免后期产生验收纠纷。第二,材质牌号确认,区分碳钢、不同等级合金钢、各类不锈钢,同时明确原材料冶炼要求,关键构件优先选择炉外精炼 + 真空脱气钢料,降低夹杂缺陷概率。第三,无损检测要求,明确超声波探伤、磁粉或者渗透探伤执行标准以及合格等级,重要部件要求 100% 全检。第四,力学性能指标,除常规抗拉屈服延伸,根据工况补充冲击功,低温服役场景增加低温冲击试验要求。第五,尺寸与加工余量,毛坯余量不能一味追求越小越好,要保障能够完全去除表面氧化、脱碳以及浅层缺陷。
很多采购项目出现成本误区,只对比毛坯采购单价,忽略全生命周期成本。铸件、焊接环件单件采购价格低,但是如果工况条件不匹配,投入使用后发生部件损坏,带来设备停机、维修更换、安全事故,综合损失远远超过锻件采购差价。整体锻造环形锻件前期投入更高,但零部件服役周期长,故障率低,设备运行稳定性强,对于关键核心构件,综合经济效益反而更优。
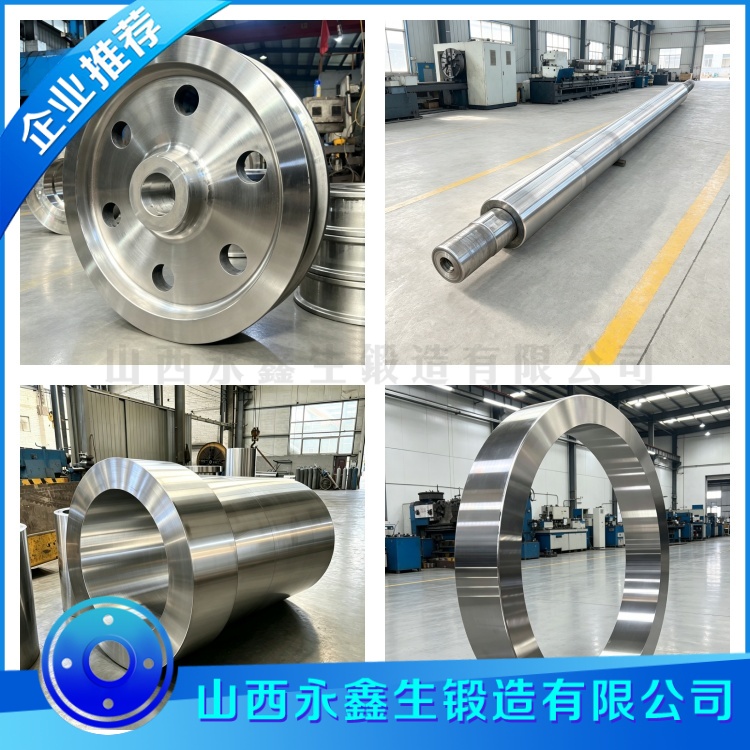
在工业项目实际落地过程,技术人员应当摒弃唯价格论,立足设备真实服役工况,综合载荷形式、压力温度环境、安全等级、检修条件、全生命周期成本综合判断,合理选择环形构件制造工艺,从零部件源头规避失效风险,保障整套装备安全稳定运行。
我们只做好锻件 环形锻件www.duanjian8.com

文章原创如需转载请注明永鑫生锻造厂提供!