新浪微博
 腾讯微博


环形锻件残余应力产生机理、危害与消减控制技术
大型厚壁环形锻件生产全流程当中,残余应力是无法回避的技术难题。残余应力是外部载荷卸载之后,依旧留存锻件内部自平衡内应力,来源于锻造塑性变形不均匀、锻后冷却差异、热处理组织转变不同步。残余应力看不见摸不着,却会诱发精加工变形、成品存放时效形变、服役疲劳开裂、应力腐蚀开裂等一系列故障,很多环形锻件加工、使用阶段出现的质量问题,根源都来自残余应力管控不到位。深入理解残余应力形成机理,识别残余应力带来各类危害,掌握对应的消减控制技术,是环形锻件制造过程当中的核心技术课题。
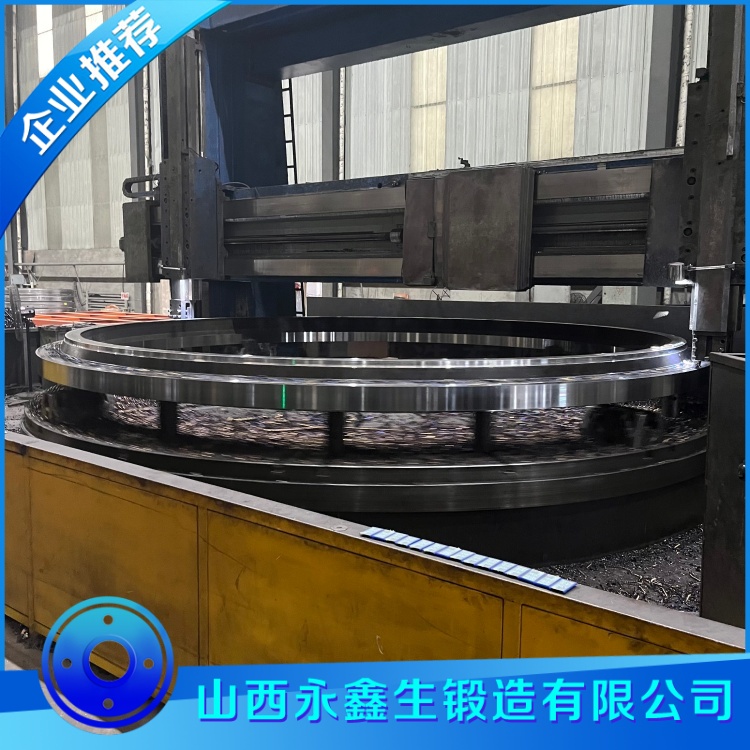
环形锻件残余应力分为热应力与组织应力两大类别。热应力产生原因是锻件不同部位冷却速度不一致,温度收缩不同步。锻造成型之后高温毛坯,暴露空气当中冷却,锻件表层散热快温度快速下降,芯部散热慢温度高;表层先行收缩,芯部温度高收缩滞后,内外相互约束,从而产生热应力。大型厚壁环形锻件壁厚尺寸大,内外冷却梯度差距十分明显,锻件毛坯阶段就积累较高水平热应力。
组织应力主要来自热处理淬火工序。锻件投入淬火介质,表层快速冷却,钢材发生固态组织转变,产生体积变化;锻件芯部冷却速度慢,组织转变时间滞后。锻件表层和芯部组织转变不同步,体积膨胀收缩节奏不一致,由此产生巨大组织应力。热应力和组织应力会相互叠加,合金钢尤其是高合金材质环形锻件,淬火之后残余应力峰值会处于很高水平。除此之外,芯轴扩锻成型工序,环形锻件内壁、外壁变形量不一致,塑性变形不均匀,也会带来形变残余应力,叠加到锻件整体应力场当中。
残余应力带来的实际危害体现在四个方面。第一,加工形变,粗加工完成尺寸全部合格,精加工之后,锻件出现圆度超差、端面翘曲、同轴度不合格。机加工切削去除部分材料,原本内部自平衡残余应力体系被打破,应力重新分布,引发锻件形变,造成尺寸超差报废。第二,时效变形,锻件精加工全部完工,检验尺寸全部达标,仓储存放一段时间,或者运输之后,锻件缓慢发生变形,客户装配现场才发现形位公差超标,无法装配使用,造成项目工期延误,经济损失。第三,加速疲劳失效,锻件内部残余拉应力,会和设备工作载荷叠加,零部件实际承受应力水平进一步升高,加快疲劳裂纹萌生扩展,降低环形锻件服役寿命。第四,诱发应力腐蚀开裂,如果设备服役在腐蚀介质工况,残余拉应力和腐蚀介质协同作用,会催生应力腐蚀裂纹,在没有明显外力过载情况下,锻件发生开裂故障,压力容器、化工设备对此类风险尤为忌惮。
残余应力不能完全消除,工业生产目标是把残余应力降低到安全水平,同时让应力分布更加均匀。主流消减手段分为锻造环节控制、锻后冷却管控、热处理去应力工艺、加工工艺优化几个维度。
锻造环节源头减少应力积累。合理设计锻造工艺,镦粗、扩锻工序分配每道次压下量,避免单次变形量过大,造成局部剧烈不均匀塑性变形;控制锻造终锻温度,不要过低温度强压;成型之后毛坯不要直接露天急速空冷,大型厚壁锻件采用堆冷、坑冷,减缓锻件冷却速度,缩小锻件内外温差,降低锻造热应力积累。
热处理是调控残余应力最核心手段。第一,优化淬火工艺,针对厚壁环形锻件,合理选择淬火介质,控制淬火冷却烈度,不要盲目追求过快冷却速度,在满足力学性能前提下,减少淬火带来巨大组织应力;使用专用工装支撑,减少锻件自重造成形变。第二,去应力退火也就是稳定化退火,是环形锻件普遍使用的消应力手段。将锻件加热至钢材相变温度以下,保温足够长时间,金属原子具备迁移能力,内部应力逐步松弛,之后随炉缓慢匀速降温。保温时间需要结合锻件壁厚确定,壁厚越大,保温时间相应加长,保证锻件芯部充分完成应力松弛。第三,调质之后增加回火保温时间,也可以一定程度降低残余应力水平;针对高合金钢,必要时安排多次去应力退火,进一步压低应力水平。
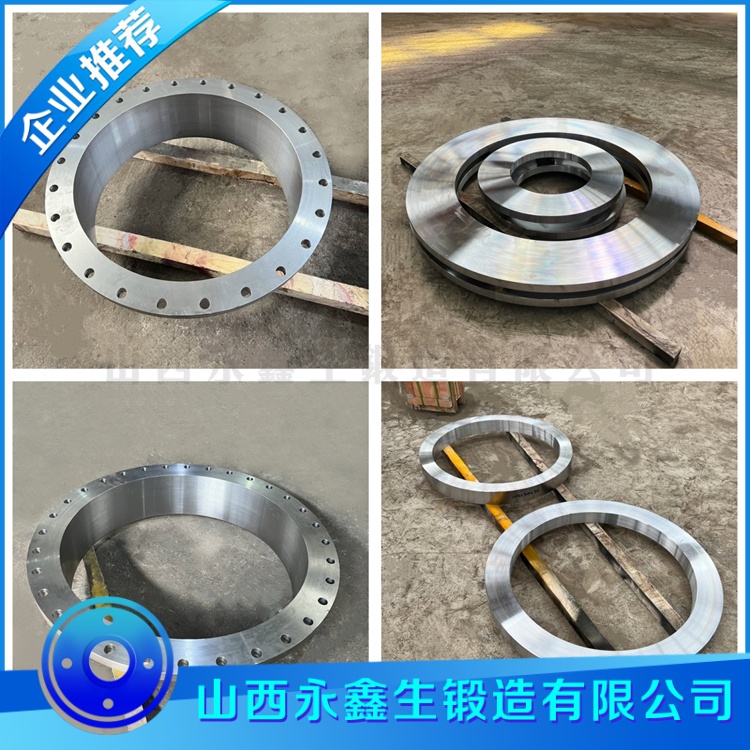
机加工工艺优化也可以缓解残余应力带来的形变风险。粗加工阶段切除大部分余量之后,不要立刻开展精加工,预留去应力工序,粗加工完成之后执行一次去应力退火,释放粗加工切削诱发的附加应力,再开展精加工。精加工切削量合理分配,避免单次吃刀量过大,产生新的加工应力。
残余应力检测手段,生产现场可以采用盲孔法测试锻件表层残余应力;实验室可以使用 X 射线衍射法;对于大型锻件,很难直接测量芯部残余应力,行业更多依靠工艺管控,配套加工验证,间接评判应力控制效果。不能简单依靠成品外观,判断残余应力是否合格,很多锻件外观完好,内部依旧留存很高残余应力。
在实际生产当中,经常出现一种误区,只关注锻件硬度、拉伸冲击等力学指标,忽视残余应力管控。力学性能达标,不代表残余应力处于安全区间,很多精加工变形、后期时效变形案例,力学性能全部合格,但是残余应力超标。厚壁环形锻件、合金钢锻件、压力容器、风电轴承环这类关键构件,必须把残余应力控制纳入工艺设计考虑范围。
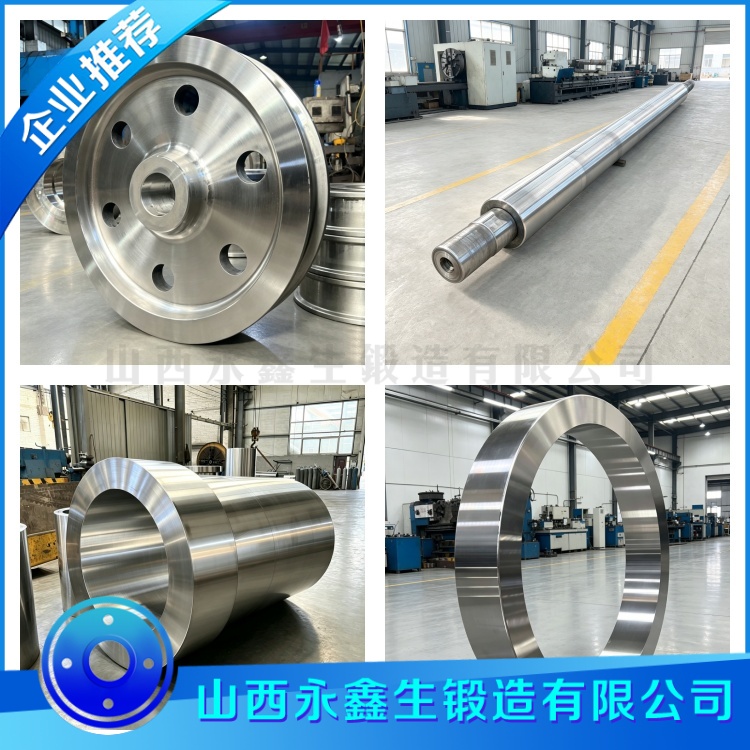
随着装备制造升级,下游客户对于环形锻件尺寸稳定性要求越来越高,残余应力控制能力已经成为锻造企业核心技术能力之一。从锻造冷却、热处理、机械加工全流程协同优化,把残余应力控制在合理范围,减少形变失效风险,保障环形锻件长期服役尺寸稳定性。
我们只做好锻件 环形锻件www.duanjian8.com

文章原创如需转载请注明永鑫生锻造厂提供!