新浪微博
 腾讯微博


冶金矿山重型环形锻件制造难点与质量管控 —— 山西永鑫生重工股份有限公司
冶金、矿山行业拥有大量重载大型设备,回转窑、烘干机、球磨机、破碎机、盾构机等核心装备中,滚圈、回转支承环、齿圈锻件等环形锻件承担整机重载传递任务,设备长期在重载冲击、粉尘磨损、温度交变恶劣工况下工作。这类环形锻件承受巨大接触应力、交变弯曲应力,服役过程中既要承受巨大静载荷,还要承受启动、停机带来的冲击载荷,部分设备还伴随温度波动,一旦锻件出现开裂、剥落失效,整套设备就要停机检修,矿山、冶金生产线停机一天就会产生巨大经济损失,因此对环形锻件强度、抗冲击性能、抗接触疲劳性能、耐磨性能提出很高要求。山西永鑫生重工股份有限公司凭借多年重型自由锻制造经验,采用镦粗 冲孔 芯轴扩孔自由锻工艺,生产冶金矿山领域各类大截面重载环形锻件,为矿山冶金主机企业与工矿企业提供锻件以及备件定制服务。
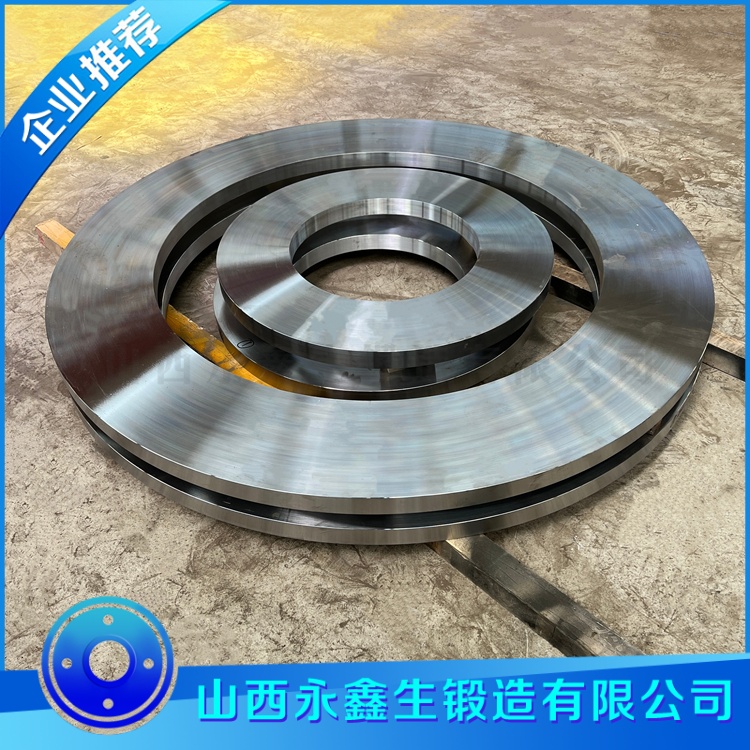
冶金矿山设备环形锻件典型产品包含回转烘干机滚圈、回转窑滚圈、球磨机滚圈、大型齿圈毛坯、盾构机回转支承环等。以滚圈锻件为例,整台烘干机、回转窑筒体以及物料全部重量,通过滚圈传递到托轮上,滚圈与托轮之间持续滚动接触,承受巨大接触交变应力,同时设备启停会带来冲击载荷,窑体工作时还会传导过来热应力。市面上部分低端产品采用铸造工艺制造滚圈,铸造件内部疏松、气孔等缺陷无法完全消除,金属流线杂乱,运行一两年就出现表面剥落、开裂,频繁更换备件,严重影响生产线连续运转。整体自由锻成型环形锻件,钢锭经过多道次锻造压实,内部组织致密,晶粒细化,金属流线沿着受力方向分布,抗接触疲劳、抗冲击能力远高于铸造件,能够满足矿山冶金设备长期连续运行的严苛需求,是大型重载滚圈、齿圈毛坯的优选方案。
冶金矿山环形锻件常用材质有 42CrMo、50Mn、40Cr、20CrMnMo 等合金钢,根据工况载荷大小、磨损条件选用不同牌号。需要表面高硬度耐磨的齿圈类锻件,后续会做表面淬火处理,心部保持良好韧性,做到外硬内韧,既耐磨又可以抵抗冲击不开裂。原材料环节,永鑫生重工严格把控钢锭质量,进厂开展光谱复检、原材料探伤,严格管控杂质元素,原材料不合格直接剔除。根据环件截面厚度,科学计算坯料,保证足够锻造比,大截面厚壁环形锻件,一定要保证钢锭心部得到充分锻透,心部疏松得到锻合,很多滚圈失效源头就是锻件心部锻造压实不足,内部缺陷逐步扩展形成裂纹。
锻造工序采用自由锻镦粗、冲孔、芯轴扩孔成型。钢锭按照材质加热曲线入炉,厚大钢锭严格控制升温速率,防止热应力开裂,充分保温保证钢锭表里温度均匀,杜绝过热过烧。镦粗工序充分压实钢锭内部,破碎粗大铸态晶粒;冲孔控制冲孔对中性,减少坯料偏心;芯轴扩孔过程分多道次小变形完成,逐步扩大内外径,控制环件高度,过程中实时观察环件圆度与壁厚,及时调整操作,避免出现壁厚差过大、椭圆超标,同时防范锻造折叠、表面裂纹等缺陷。严格把控终锻温度,避免终锻温度过高晶粒粗大,或者温度过低锻打开裂。锻造结束之后立刻开展锻后正火,消除锻造残余应力,细化晶粒,改善锻件金相组织,为后续热处理做好准备。
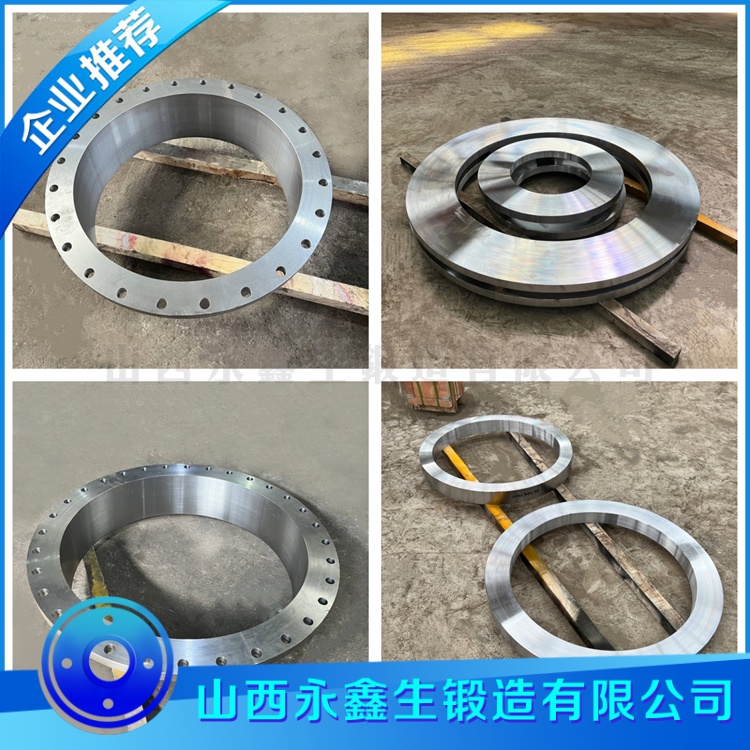
热处理是决定矿山冶金环形锻件综合性能的关键。滚圈、支承环这类重载锻件,大多采用调质热处理,淬火加高温回火,获得强度与韧性良好匹配的回火组织。锻件截面大,热处理冷却难度高,如果冷却工艺不合理,锻件内外硬度、性能差异大,服役过程容易发生局部失效。齿圈毛坯锻件调质之后,后续客户还要做齿面淬火,调质需要保证基体具备良好韧性,为后续表面热处理打下基础。永鑫生重工大型热处理炉温控稳定,根据锻件截面厚度定制热处理工艺,严格控制升温、保温、冷却全过程,热处理之后逐件检测硬度,抽取试样做拉伸、冲击试验,确保整体力学性能满足技术条件。
机加工环节,数控设备完成粗精加工,保证锻件内外径、端面、圆度、同轴度等形位公差达标。精加工结束之后开展全面质量检测,超声波探伤排查内部缺陷,磁粉探伤检查表面及近表面裂纹缺陷,尺寸全面复核。对于工矿企业备件测绘定制业务,永鑫生重工技术团队可以依据现场测绘尺寸,开展图纸工艺转化,定制生产替换备件;对于设备制造企业,可提供批量配套生产,关键工序节点同步反馈生产进度,支持客户进厂监造,全套检测报告随货交付。
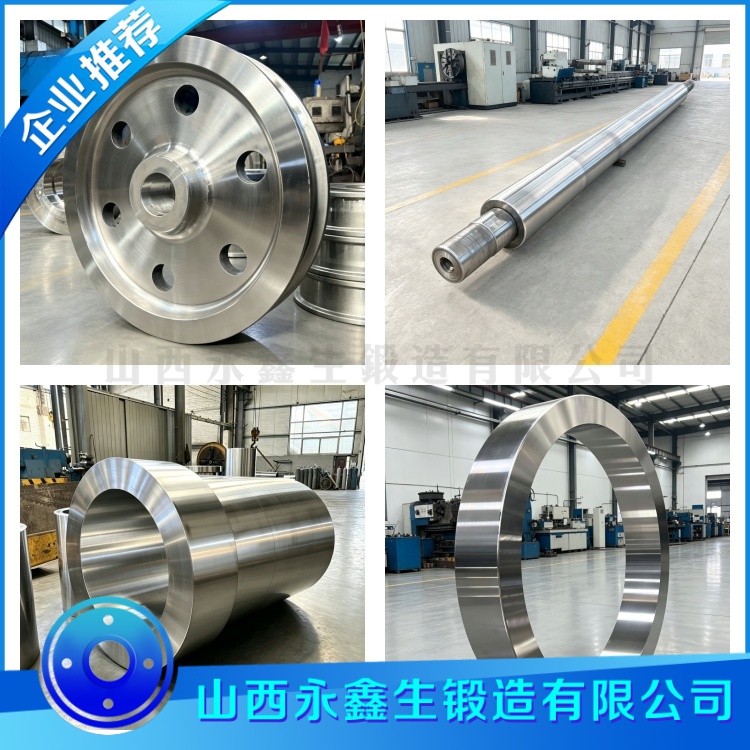
矿山冶金行业设备追求长周期连续运行,备件更换成本高,停机损失巨大,选用高品质整体锻造环形锻件,前期投入更高,但可以大幅延长服役周期,减少停机故障,综合经济效益显著。山西永鑫生重工股份有限公司依托自有万吨级液压锻造装备,完整锻造 热处理 机加工 检测一体化生产能力,深耕冶金矿山重载环形锻件制造,可承接各类大直径、大截面重载环形锻件毛坯、粗加工、精加工成品订单,为国内矿山冶金行业设备稳定运行保驾护航。
我们只做好锻件 环形锻件www.duanjian8.com

文章原创如需转载请注明永鑫生锻造厂提供!