新浪微博
 腾讯微博


环形锻件质量检测体系与出厂检验规范
环形锻件作为承压、回转、传动的核心构件,其质量直接决定装备安全,而质量检测体系是保障环形锻件合格交付的最后防线。环形锻件质量检测涵盖原材料复检、过程检验、理化检验、无损检测、成品终检多个层次,各层次相互衔接、层层把关,共同构成完整的检测闭环。山西永鑫生重工股份有限公司深耕环形锻件制造三十年,依托 5000 吨压机、3 万吨模锻压机,建立完善的环形锻件质量检测体系,为三一、振华、华锐、太重等重工企业提供检测规范、资料齐全的高品质环形锻件产品。
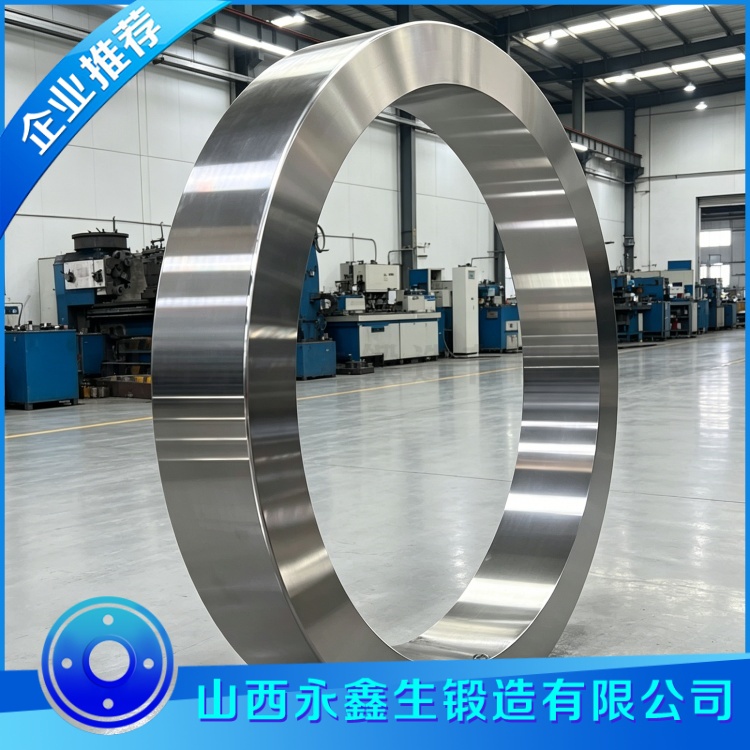
原材料复检是质量检测的第一道关口。环形锻件钢锭、圆钢进厂后,质检部门核对材质证明文件,利用光谱分析仪复检化学成分,确认牌号符合标准;开展低倍组织检验,检查坯料内部夹杂、疏松、偏析;开展坯料超声波探伤,排查内部缩孔、裂纹等原生缺陷。有害元素硫、磷严控在标准限值内,夹杂物等级满足技术协议要求。不合格原材料直接拒收,杜绝缺陷坯料流入生产,从源头保障环形锻件质量。
过程检验贯穿生产各工序。坯料加热前检查坯料表面与尺寸,加热过程记录炉温曲线;锻造过程检查毛坯外观,排查裂纹、折叠、氧化皮压入等缺陷,监测锻造温度;毛坯成型后开展外观与尺寸初检,清理表面氧化皮,标记产品编号。热处理过程记录升温、保温、冷却曲线,控制炉温均匀性。每道工序设置停检点,检验合格方可流转下道工序,过程检验记录完整存档,实现全流程可追溯。
理化检验验证环形锻件内在性能。在环件本体或同炉热处理试块取样,开展化学成分分析、拉伸试验、冲击试验、硬度检测,检测抗拉强度、屈服强度、伸长率、冲击功、硬度等指标。试样与环件同炉热处理,保证组织状态一致。部分环件开展金相检验,确认晶粒度与组织类型;不锈钢环件开展晶间腐蚀、点蚀试验;低温工况环件开展低温冲击试验。理化检验不合格的环件不得交付,确保力学性能满足使用要求。
无损检测排查环形锻件内部与表面隐藏缺陷。超声波探伤(UT)用于检出环件内部缩孔、夹杂、裂纹等埋藏缺陷,沿环件圆周、径向多方向扫查;磁粉探伤(MT)用于检出铁磁性环件表面、近表面开口裂纹;渗透探伤(PT)用于不锈钢等非铁磁性环件表面缺陷检查。无损检测人员持证上岗,探伤设备定期校准,探伤验收等级按装备重要程度区分,超标缺陷环件按规范评审处置,无法返修的直接报废。
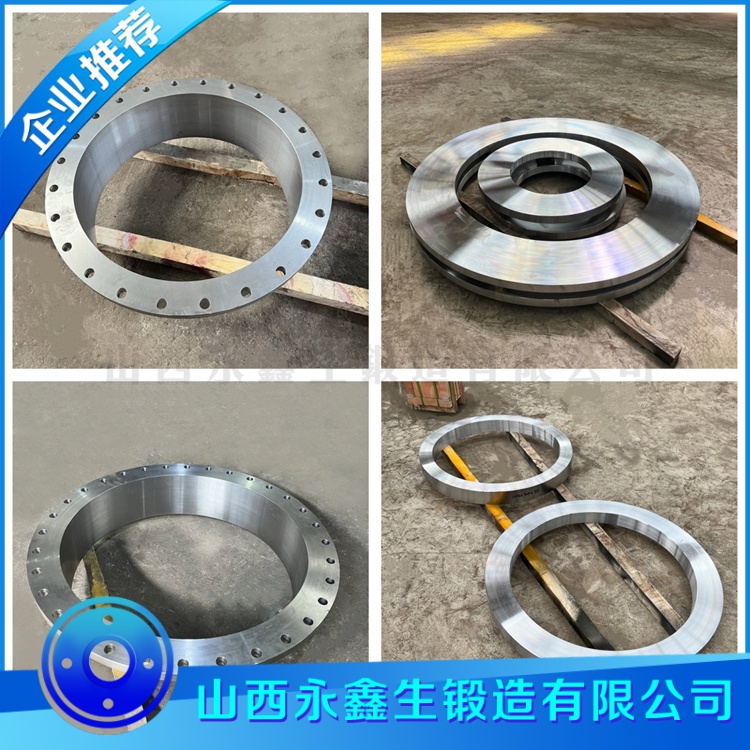
成品终检是环形锻件交付前的综合验收。检查环件外观,确认无有害表面缺陷;检测尺寸,使用内径千分尺、外径千分尺、卡尺、圆度仪等量具,逐项核对内径、外径、高度、台阶尺寸与圆度、平面度、同轴度等形位公差;复核理化检验与无损检测报告。全部指标合格,整理成套出厂资料,包括材质证明、化学成分、力学试验报告、探伤报告、尺寸记录、热处理曲线,与环件唯一编号对应,随产品交付客户。
山西永鑫生重工建立全流程质量检测体系与多级检验制度,毛坯自检、工序巡检、成品终检,检验人员持证上岗,无损检测人员具备专业资质。企业自建理化实验室与无损检测能力,大部分检测工作自主完成,不依赖外部外协,检测过程可配合客户与第三方监检现场见证取样探伤。新订单投产前开展工艺评审,首件完成后开展全套检测验证,批量生产严格执行固化工艺与检验规范,稳定环形锻件产品质量。
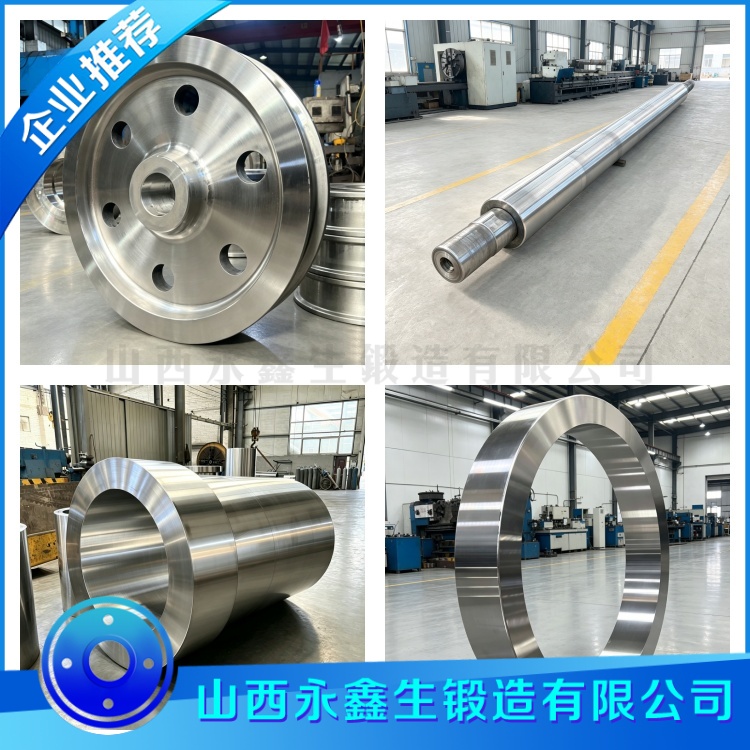
环形锻件质量检测体系,本质是对锻造企业全流程质量管控能力的检验。只有原材料纯净、锻造比充足、流线连续、热处理到位、探伤严苛、检测规范,才能交出经得起验收考验的高品质环形锻件。山西永鑫生重工坚守质量第一理念,持续完善环形锻件质量检测体系,升级检测设备、强化人员能力,稳定为三一、振华、华锐、太重等重工企业提供资料齐全、性能可靠、可追溯的高品质环形锻件,助力高端装备整机验收顺利通过、长期安全稳定运行。
我们只做好锻件 环形锻件www.duanjian8.com

文章原创如需转载请注明永鑫生锻造厂提供!