新浪微博
 腾讯微博


环形锻件整体锻造成型工艺解析
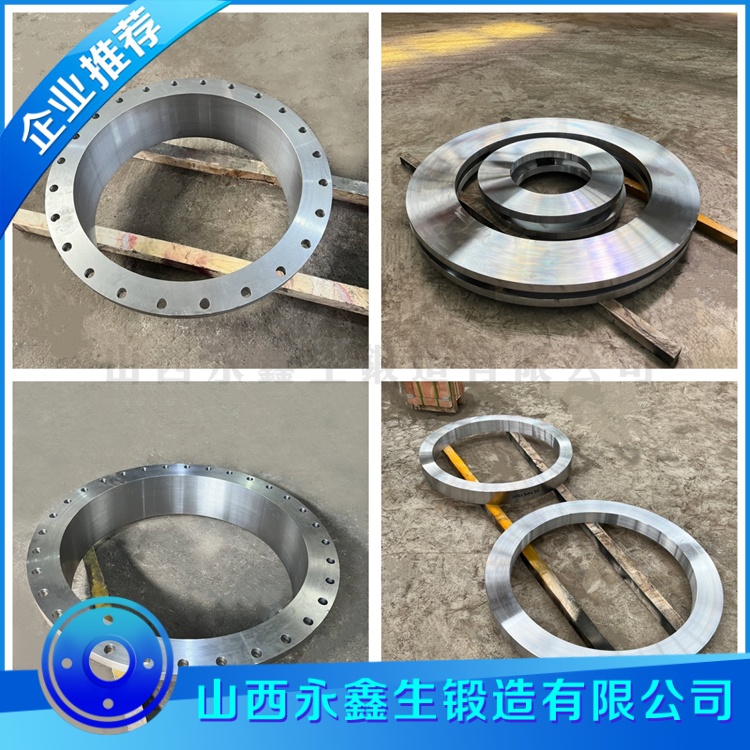
环形锻件整体锻造成型,是依托大型液压压机,通过多道次塑性变形,将钢锭坯料加工成完整环形毛坯的制造技术,不采用碾环工艺,依靠压机锻压完成镦粗、冲孔、扩孔、整形,生产的环形锻件金属流线连续完整,组织致密,适合大直径、大壁厚、高可靠性要求的重型环件。山西永鑫生重工股份有限公司拥有三十年环形锻件制造经验,配备 3 万吨模锻压机、5000 吨压机等重型装备,熟练掌握整体锻造成型全流程工艺,为三一、振华、华锐、太重等重工企业提供碳钢、合金钢、不锈钢各类环形锻件,依靠稳定成熟锻造工艺,保障环件内部质量与尺寸精度。
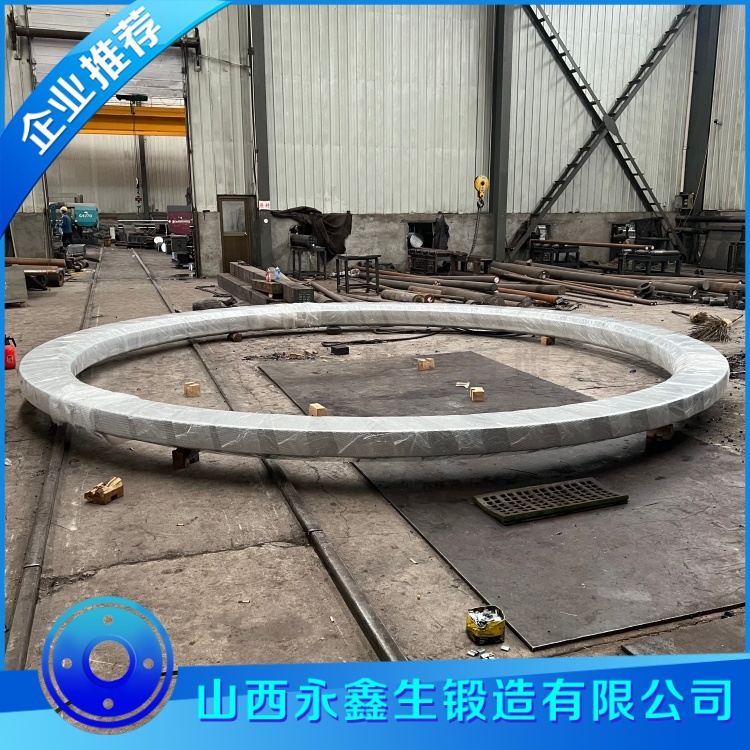
整体锻造环形锻件成型,核心逻辑是借助高温下金属良好塑性,在压机压力作用下,坯料发生塑性流动,消除铸态缺陷,重塑晶粒形态,形成环形毛坯。整个成型工艺分为坯料加热、镦粗、冲孔、扩孔整形四大核心工序,每一道工序温度、压下量、变形速率都需要精准计算,工艺参数波动会直接影响锻件内部组织,甚至造成开裂、尺寸报废。
坯料加热是锻造第一道关键工序。钢锭坯料常温塑性差,变形抗力高,直接锻打极易开裂,必须加热到材料规定锻造温度区间。不同材质锻造温度窗口差异明显,普通碳钢锻造温度区间约 1100℃~1250℃;42CrMo 等合金结构钢锻造温度略低;不锈钢高温下晶粒极易粗化,锻造温度上限需要严格控制。加热操作不能快速升温,大尺寸钢锭内外温差大,急速升温坯料表层与芯部热胀不一致,产生热应力,诱发内部裂纹。永鑫生重工采用大型工业加热炉,分阶段升温,低温段慢速升温,到一定温度保温,再继续升温至锻造温度,长时间保温,保证坯料芯部、表层温度均匀。同时严控保温时长,保温不足,芯部温度达不到锻造温度,变形困难;保温时间过长,钢材晶粒粗大,锻件韧性下降,甚至发生过烧,金属晶界熔化,锻件直接报废。加热完成后快速转运至压机工位,减少坯料表面温降,避免表面温度过低,锻造时表层开裂。
镦粗工序是压实坯料内部缺陷、提升致密度的核心步骤。坯料放置在压机工作台,轴向施加压力,坯料高度降低,横截面积增大。钢锭原始铸态组织存在疏松、微小孔洞,在多向压应力作用下,孔洞被压实闭合,粗大树枝晶破碎。镦粗过程需要保证足够变形量,锻造比是衡量变形程度的关键指标。锻造比不足,铸态晶粒破碎不充分,内部缺陷无法压实,锻件力学性能达不到设计指标;变形量过大,坯料容易产生鼓形,表面出现切向拉应力,产生表面裂纹。工艺人员会结合成品环件尺寸计算坯料规格,确定镦粗压下量,控制端面平整,减少鼓形缺陷。镦粗完成后,坯料组织得到初步改善,为后续冲孔工序做准备。
冲孔工序,在镦粗后的圆坯中心冲出通孔,形成环形基础毛坯。压机配备专用冲孔工装,冲头对坯料中心施加压力,将中心金属挤出,形成内孔。冲孔过程坯料处于高温状态,冲头速度、压力需要平稳控制。冲孔容易出现内孔表面撕裂、壁厚不均问题,工装设计、坯料温度是主要影响因素。冲孔后毛坯内孔、外圆都留有较大加工余量,孔壁粗糙,壁厚不均匀,还不能作为成品毛坯,需要进入扩孔整形工序。
扩孔整形是成型最后核心工序。将冲孔后的毛坯放置在专用支撑工装之上,依靠压机压头对环件壁厚位置锻压,逐步减薄壁厚,增大内外直径,同时校正环件圆度、端面平整度,完成环形毛坯整体成型。扩孔依靠压机分段锻打,逐步实现环件周长扩展,调整环件高度,保证环件壁厚均匀,端面平整。该工序需要多次翻转、调整工件位置,反复锻压整形,实时监测工件温度,温度下降到工艺下限,需要回炉重新加热,低温继续锻打极易产生裂纹。扩孔整形完成,得到符合毛坯尺寸要求的环形锻件毛坯。
锻造过程中,温度监测非常重要。坯料在空气中会持续散热,环件表层温度下降快,塑性变差。工艺人员使用红外测温设备实时监测坯料表面温度,一旦低于最低锻造温度,停止锻压,回炉复热。不锈钢等难变形材料,塑性窗口窄,锻造过程温降管控难度更高,需要缩短单次锻打时间,减少空气中停留时长,防止低温变形开裂。
锻造工装设计直接影响成型质量。永鑫生重工针对不同规格环形锻件定制专用工装,工装材质耐高温、抗冲击,工装工作面平整光滑,减少锻造过程金属流动阻力,避免工装尖角划伤坯料,产生表面裂纹。工装定期检查磨损情况,磨损超标及时更换,保证环件成型尺寸稳定。
锻造完成后的毛坯,不能直接空冷,需要按照材质执行锻后冷却制度。部分合金钢锻件锻后缓冷,放入保温坑缓慢降温,避免快速冷却产生巨大热应力,出现裂纹。锻后冷却过程也是组织初步转变阶段,为后续热处理打好基础。
整体锻造工艺的优势,在大壁厚、超大直径环形锻件生产中尤为突出。对于壁厚大、单重高的重型环件,整体锻压成型,金属在多向压应力状态下变形,缺陷压实效果更好,环件整体承载能力更强,适合压力容器、重型机械等对整体完整性有极高要求的场景。工艺灵活性强,单件、小批量定制生产优势明显,可以根据客户图纸,灵活调整坯料、工装与锻造参数,适配非标规格环形锻件。同时该工艺存在局限性,相比连续成型工艺,单件生产周期更长,人工与设备投入高,适合高附加值、高可靠性要求的重型环件。
在工艺研发层面,永鑫生重工不断优化锻造工艺方案,采用锻造仿真模拟,提前预判金属流动、应力分布、温度场,提前发现成型缺陷风险,优化压下参数,减少试锻成本,提升一次成型合格率。针对超大环形锻件,优化多道次锻压方案,控制变形均匀性,降低锻后残余应力,减少后续机加工变形。
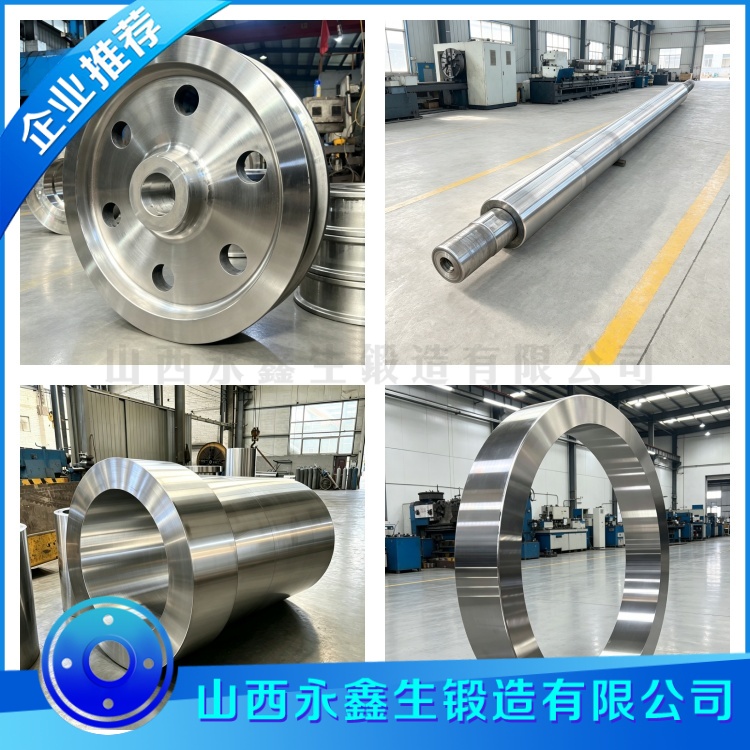
环形锻件整体锻造成型是金属塑性加工技术与重型装备结合的工艺体系,加热、镦粗、冲孔、扩孔、冷却每一步环环相扣,任何一个参数失控都会带来质量隐患。山西永鑫生重工依托三十年锻造技术积累,凭借 3 万吨模锻压机等重型设备,持续打磨整体锻造工艺,严格管控锻造全流程,为客户生产组织均匀、无内部缺陷、金属流线完整的高品质环形锻件,持续服务能源、石化、工程机械领域,助力国内重大装备制造产业升级。
我们只做好锻件 环形锻件www.duanjian8.com

文章原创如需转载请注明永鑫生锻造厂提供!