新浪微博
 腾讯微博


环形锻件热处理工艺与性能调控技术
热处理是环形锻件制造中调控金相组织、优化力学性能、消除锻造残余应力的核心工序。经过整体锻造成型的环形毛坯,内部晶粒、应力状态无法直接满足装备使用要求,必须依靠科学热处理工艺,调整材料组织,匹配强度、韧性、硬度、耐蚀等性能指标。相同材质环形锻件,不同热处理方案,成品性能差距巨大。热处理工艺设计不合理,会出现硬度不达标、韧性不足、残余应力过大、尺寸变形、晶粒度超标等质量问题,严重影响环形锻件服役寿命。山西永鑫生重工股份有限公司深耕环形锻件整体锻造三十年,配备专业热处理车间,拥有大型热处理炉,可针对碳钢、合金钢、不锈钢环形锻件制定定制化热处理方案,为三一、振华、华锐、太重等客户提供热处理一体化环形锻件产品。
锻造后的环形锻件毛坯,经过高温锻压,内部存在不均匀塑性变形,晶粒大小混杂,同时留存大量锻造残余应力。如果不做热处理,直接进入机加工,加工过程残余应力释放,环件发生翘曲、圆度超差;设备服役阶段,应力缓慢释放,引发变形开裂。热处理分为锻后预备热处理与最终热处理两个阶段,两个阶段目标不同,工艺方案独立设计。
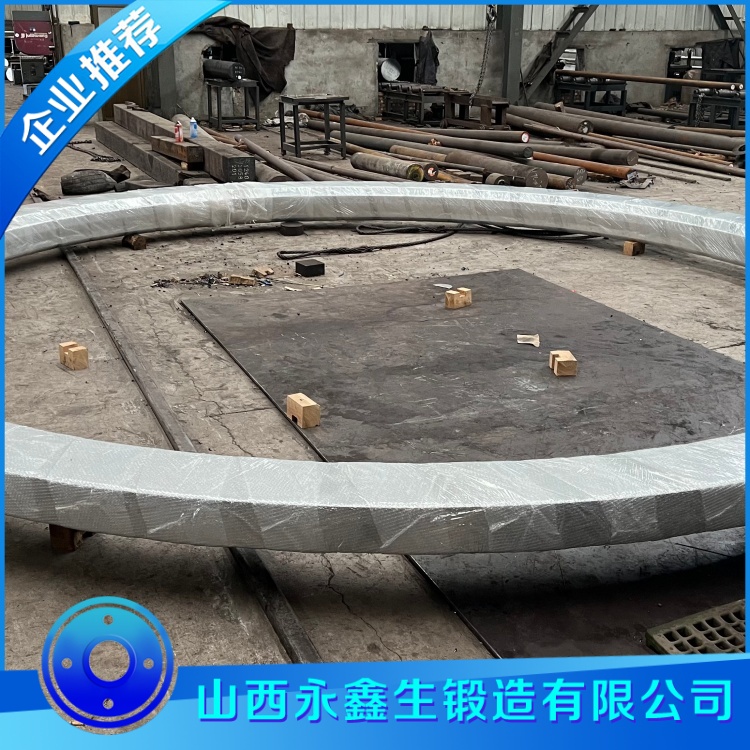
锻后预备热处理,一般在锻造毛坯冷却之后开展,主要目的是消除锻造残余应力,细化粗大晶粒,均匀组织,降低材料硬度,改善切削加工性能,为最终热处理做组织准备。碳钢、低合金钢环形锻件,锻后预备热处理多采用正火工艺。正火操作是将环件加热至 Ac3 温度以上,充分保温,让组织完全奥氏体化,之后出炉在空气中匀速冷却。正火能够打碎锻造产生的粗大晶粒,细化组织,降低内应力,改善毛坯硬度,方便后续粗加工。对于淬硬倾向高的合金钢,锻后采用退火处理,加热保温之后缓慢随炉冷却,大幅降低硬度,充分释放残余应力,防止毛坯开裂,方便切削加工。不锈钢环形锻件锻后预备热处理重点消除加工应力,为后续固溶处理奠定基础。
最终热处理是决定成品环形锻件力学性能的关键工序,根据材质和技术要求,分为调质处理、固溶处理、回火处理等类型。调质处理广泛用于合金结构钢环形锻件,流程包含淬火加高温回火。淬火环节,将环件加热至奥氏体区保温,快速浸入冷却介质快速降温,获得高强度马氏体组织;之后高温回火,消除淬火产生的巨大内应力,调整组织,在高强度基础上保留足够冲击韧性,得到强韧性均衡的综合性能。42CrMo、35CrMo 材质重型法兰、支承环锻件,大多采用调质处理,经过调质之后,锻件抗拉强度、屈服强度、冲击韧性同步提升,适合交变载荷、冲击工况。淬火冷却介质选择需要谨慎,油冷、水冷冷却速度差异很大,大壁厚环件冷却速度不均,容易产生变形、开裂,永鑫生重工针对大直径厚壁环形锻件优化淬火工装,控制冷却均匀性,降低变形风险。
奥氏体不锈钢环形锻件采用固溶热处理。将不锈钢环件加热至高温区间充分保温,让碳化物充分溶入奥氏体,之后快速冷却,在常温保留单相奥氏体组织。固溶处理之后,不锈钢具备优异耐晶间腐蚀能力,塑性良好。如果固溶温度不足、保温时间不够,碳化物无法充分溶解;保温时间过长,晶粒过度长大,降低锻件韧性。固溶处理后的不锈钢环形锻件,不再进行淬火硬化,依靠材料本身组织获得耐腐蚀性能。双相不锈钢热处理工艺更加严苛,严格控制冷却速率,保证奥氏体与铁素体两相比例均衡,兼顾强度与耐点蚀性能。
高温合金环形锻件,采用固溶 + 时效热处理,固溶溶解合金元素,时效析出强化相,提升高温强度与抗蠕变性能,热处理温度窗口极窄,炉温均匀度要求极高,温控偏差必须严格限制。
热处理过程炉温均匀性是核心控制点,大型环形锻件直径大,装炉摆放方式影响受热均匀性。工件堆叠、遮挡,会造成环件不同位置温差,组织、硬度不均匀。永鑫生重工大型热处理炉具备多点测温系统,实时监测炉内不同区域温度,装炉方案提前规划,环件之间预留间隙,保证炉内气流循环,工件各位置升温、冷却均匀。热处理全程记录温度曲线,升温速率、保温时长、冷却曲线完整留存,和锻件炉号绑定,便于质量追溯。
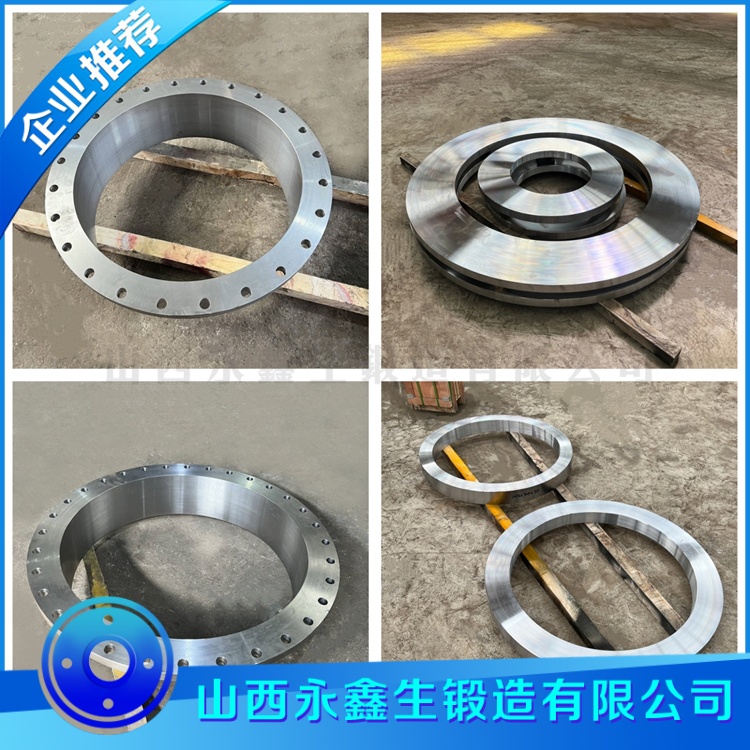
热处理变形是大直径环形锻件制造难点。环件壁厚不均、装炉放置不当、冷却不均匀,都会造成圆度、平面度变形,严重时直接报废。永鑫生重工采用工装支撑,热处理过程将环件平放支撑,减少自重带来的翘曲;优化升温冷却速率,控制热应力;热处理之后增加校圆工序,校正微小变形,保证尺寸精度。同时提前模拟热处理应力变化,优化工艺,预判变形趋势,在机加工阶段预留变形余量。
热处理之后,需要开展性能检测验证热处理效果。取样开展拉伸试验,检测抗拉、屈服强度;冲击试验检测常温、低温冲击功;硬度检测核查布氏、洛氏硬度;金相试验观察晶粒大小、组织形态,核查是否存在回火脆性、晶粒粗大、碳化物析出异常等缺陷。如果性能指标不达标,需要重新评估热处理工艺,必要时返工热处理。
很多客户采购环形锻件,只关注尺寸,忽略热处理质量。外观完全一致的两件环件,热处理不合格产品,短期使用看不出问题,长期疲劳载荷下容易突发断裂,带来重大安全隐患。永鑫生重工严格执行热处理工艺评审制度,新项目投产前,先进行工艺评定试验,验证热处理后力学性能,确认合格再批量生产。
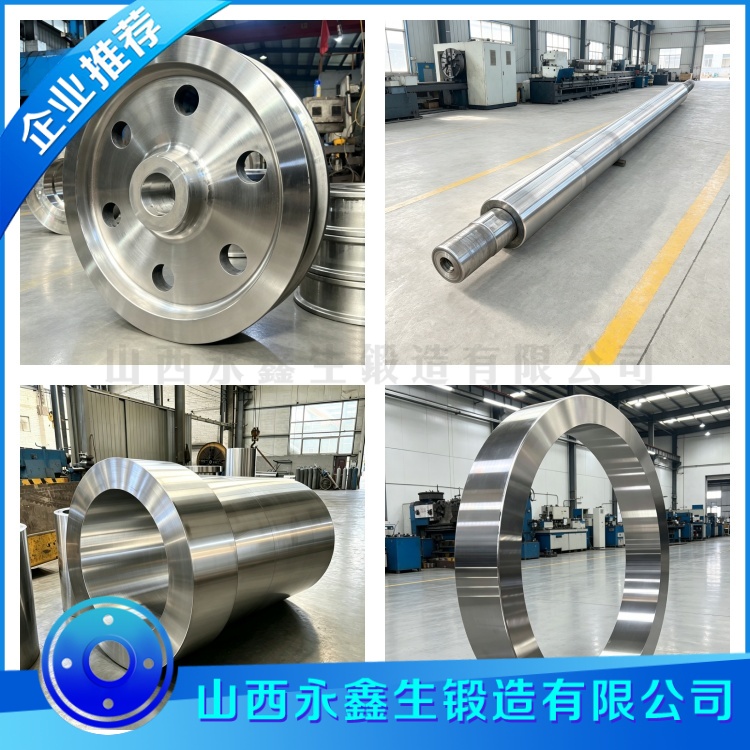
随着装备大型化,大直径厚壁环形锻件不断增多,热处理难度持续提升。永鑫生重工持续投入热处理技术研发,优化大型环件控温冷却方案,降低残余应力,减少热处理变形,完善不同材质热处理数据库。热处理赋予环形锻件最终服役性能,锻造提供致密基体,热处理实现性能调控,二者相辅相成。山西永鑫生重工依托三十年环形锻件制造经验,一体化完成锻造、热处理、机加工、检测全流程服务,持续为三一、振华、华锐、太重等客户提供性能稳定可靠的环形锻件,助力我国重型装备制造高质量发展。
我们只做好锻件 环形锻件www.duanjian8.com

文章原创如需转载请注明永鑫生锻造厂提供!