新浪微博
 腾讯微博


大直径厚壁环形锻件制造难点与工艺方案
大直径厚壁环形锻件是压力容器法兰、风电回转支承、海工装备等关键部位的核心构件,直径大、壁厚、单件重量高,对锻造、热处理、检测提出了远超普通环件的严苛要求。大直径厚壁环件锻造,不仅要保证尺寸精度,更要保证心部充分锻透、组织致密、流线连续,难度远高于中小型环件。山西永鑫生重工股份有限公司深耕锻造三十年,依托 5000 吨压机、3 万吨模锻压机,攻克大直径厚壁环形锻件制造难题,为三一、振华、华锐、太重等重工企业提供高品质大规格环形锻件产品。
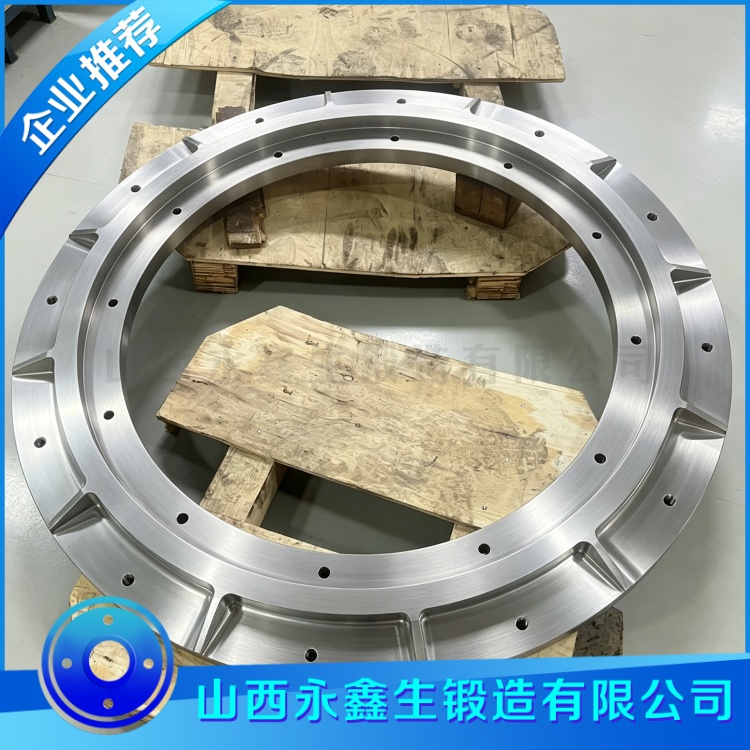
大直径厚壁环形锻件的制造难点,首先体现在坯料加热环节。环件截面厚,金属导热速度慢,若升温过快,坯料表层与芯部温差巨大,巨大热应力会引发内部裂纹。同时厚壁坯料达到锻造温度需要较长保温时间,保证芯表温度均匀,否则锻造时芯部塑性不足,变形困难。山西永鑫生重工针对大直径厚壁坯料采用分段梯度升温工艺,低温区慢速升温,设置充分均热保温段,待芯表温度趋于一致再升温至锻造温度区间,炉体配备测温装置实时监控,保证坯料整体温度均匀。
锻造变形是大直径厚壁环件的核心难点。环形锻件壁厚大,要保证内孔与外壁全截面充分锻透,需要足够的锻造比与合理的变形分配。若变形不充分,环件心部铸态组织无法压实,内部疏松残留,在承压、交变载荷下极易成为疲劳裂纹源。同时厚壁环件成型过程中,金属流动阻力大,变形不均匀,容易出现壁厚不均、圆度偏差、椭圆等问题。山西永鑫生重工通过多道次合理分配变形量,结合模拟预判金属流动,保证环件圆周方向变形均匀、壁厚一致,充分压实内部组织,获得连续圆周流线。
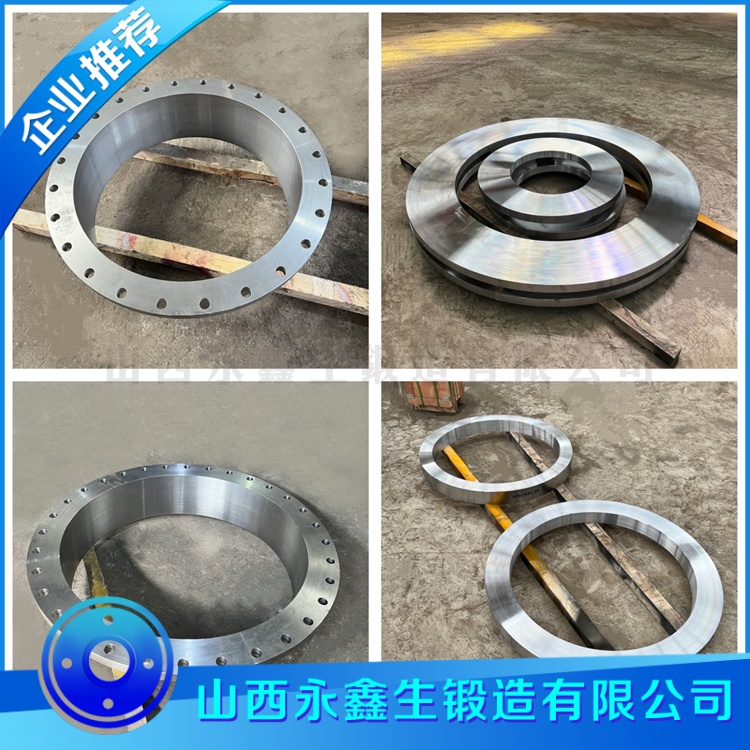
锻后冷却与热处理是大直径厚壁环件的另一大难点。厚壁环件冷却过程内外收缩不一致,若冷却过快会产生巨大残余应力,引发开裂;热处理时厚壁环件内外温度不均,组织转变不同步,容易出现组织与硬度梯度。山西永鑫生重工针对厚壁环件制定差异化冷却曲线,控制冷却速度;热处理采用充分保温、可控冷却工艺,延长保温时间保证全截面组织均匀,减少残余应力与变形。热处理后取样开展力学性能与金相检验,验证全截面性能一致性。
大直径厚壁环形锻件的无损检测也是难点。壁厚大,超声波探伤衰减大,内部缺陷识别难度高,需要高灵敏探伤设备与经验丰富的探伤人员。山西永鑫生重工配备高精度超声波探伤设备,探伤人员持证上岗,沿环件圆周与径向多方向扫查,排查内部缩孔、夹杂、裂纹等埋藏缺陷,确保大直径厚壁环件内部无有害缺陷。
在选材与工艺设计阶段,山西永鑫生重工技术团队可提前介入客户图纸评审,结合环件直径、壁厚、材质、工况,评估锻造可行性,优化毛坯结构,合理预留机加工余量。针对大直径厚壁环件自重较大、热处理与机加工易变形的问题,设计专用工装支撑,控制装炉摆放方式,机加工阶段分层切削释放应力,保证最终尺寸精度。
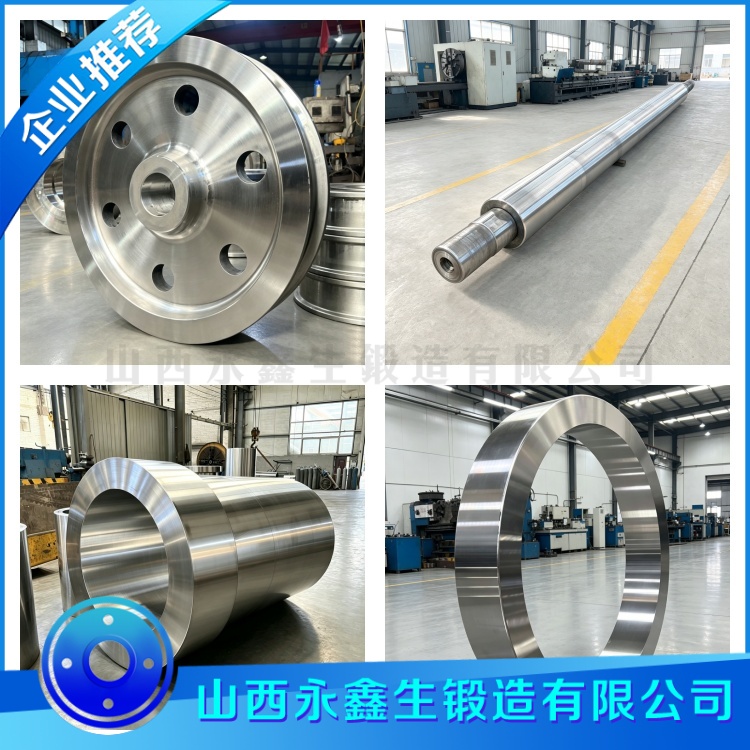
大直径厚壁环形锻件广泛应用于压力容器、风电、海工等高端领域,市场需求持续增长。山西永鑫生重工依托大型锻压设备与完整热处理、检测能力,稳定承接大规格环形锻件订单,持续优化大直径厚壁环件制造工艺,攻克心部锻透、变形控制、残余应力等难题,为三一、振华、华锐、太重等重工企业提供组织致密、性能稳定的大直径厚壁环形锻件,助力高端装备大型化发展。
我们只做好锻件 环形锻件www.duanjian8.com

文章原创如需转载请注明永鑫生锻造厂提供!