新浪微博
 腾讯微博


环形锻件表面质量与尺寸精度控制要点
环形锻件的表面质量与尺寸精度,直接关系其与轴承、滚道、法兰等部件的配合质量,影响装配精度、密封性能与服役可靠性。环形锻件若表面存在裂纹、折叠、氧化坑,或尺寸公差、形位公差超差,会引发装配困难、运行异响、密封失效等问题。山西永鑫生重工股份有限公司深耕环形锻件制造三十年,依托 5000 吨压机、3 万吨模锻压机,配备大型数控立车等精加工设备,严格控制环形锻件表面质量与尺寸精度,为三一、振华、华锐、太重等重工企业提供高精度环形锻件产品。
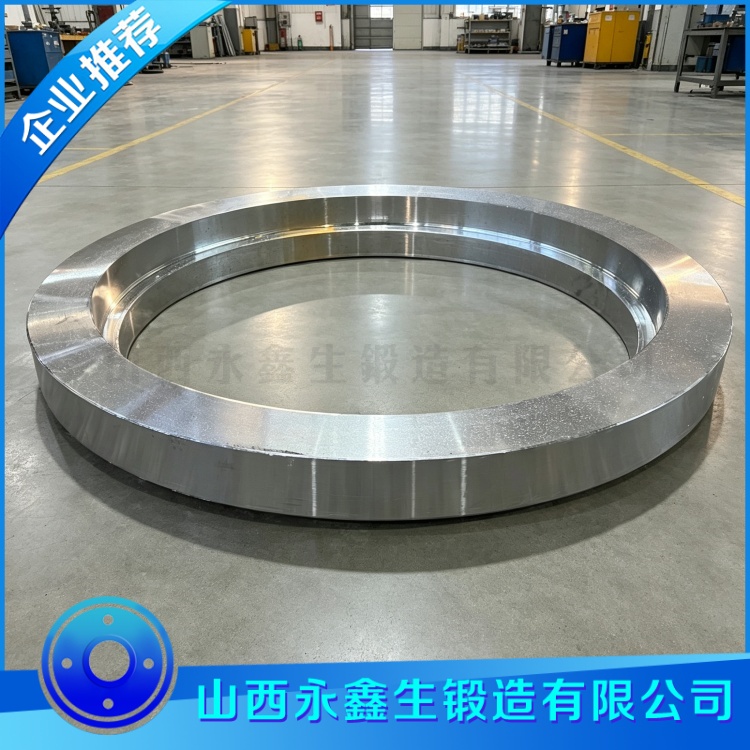
环形锻件表面质量缺陷主要包括表面裂纹、折叠、氧化皮压入、凹坑、磕碰、毛刺等。表面裂纹与折叠是应力集中源,服役过程易扩展,危害最大;氧化皮压入会形成凹坑、麻点,影响表面质量与配合;磕碰、毛刺影响装配与安全。这些缺陷多产生于锻造、转运、加工环节。山西永鑫生重工通过工艺优化与过程管控,降低表面缺陷产生:锻造过程及时清理氧化皮、控制压下量避免折叠、规范转运防护;毛坯阶段开展外观初检,发现超标缺陷及时处理;精加工选用适配刀具、合理切削,保证表面光洁。
尺寸精度是环形锻件的关键质量指标,包括内径、外径、高度、各台阶尺寸,以及圆度、平面度、同轴度等形位公差。环形锻件作为回转构件,圆度超差会导致运转偏心、产生附加载荷;平面度超差影响法兰密封;同轴度超差影响滚道与齿圈的相对位置。山西永鑫生重工在精加工阶段,使用大型数控立车加工环件内外圆、端面、台阶,数控设备重复定位精度高、切削稳定,严格控制尺寸与形位公差。高精度环件通过粗加工、半精加工、精加工多道工序逐步逼近最终尺寸,降低切削应力引发的变形。
在精加工过程中,残余应力是影响尺寸稳定性的重要因素。环形锻件经锻造、热处理后仍存在一定残余应力,切削去除材料后应力重新平衡,环件可能发生变形,导致加工完成尺寸合格、放置后尺寸超差。山西永鑫生重工对高精度环件采用 "粗加工→去应力→精加工" 工艺路线,降低残余应力引发的时效变形,保证环件尺寸长期稳定。加工完成后的环件进行时效稳定处理,进一步释放应力,提升尺寸稳定性。
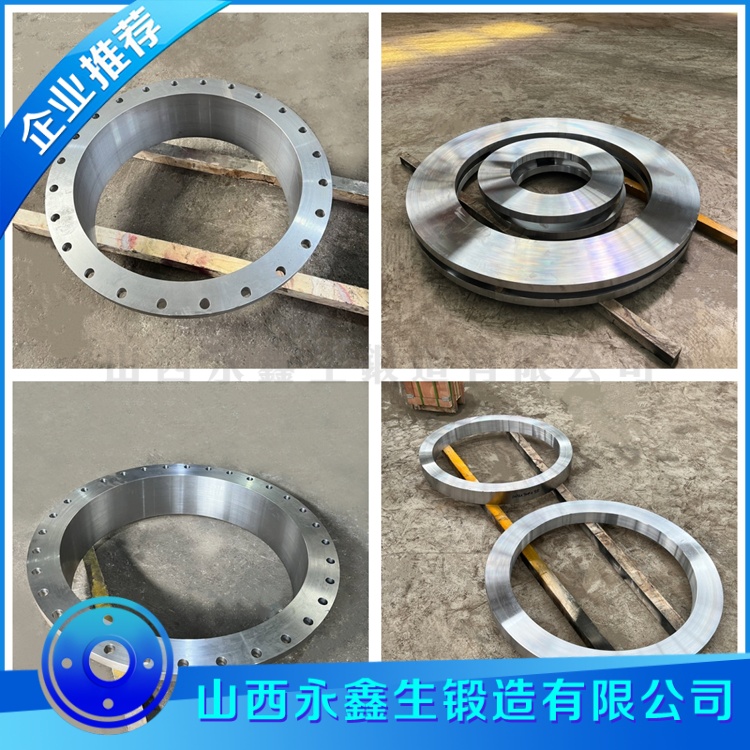
尺寸检测是环形锻件质量验收的重要环节。山西永鑫生重工使用内径千分尺、外径千分尺、卡尺、百分表、圆度仪等量具,逐项检测环件内径、外径、高度、台阶尺寸与圆度、平面度、同轴度,量具定期校准,检测记录完整存档。重要环件采用三坐标测量或专用检具复核,保证检测精度。所有尺寸指标符合图纸与技术协议要求,方可交付。
环形锻件的表面质量与尺寸精度,还与毛坯余量设计相关。余量过小,精加工无法消除毛坯表面缺陷、尺寸不够;余量过大,增加机加工工时与成本,还会因切削过多释放应力导致变形。山西永鑫生重工技术团队结合环件尺寸、锻造工艺、热处理变形量,科学预留单边加工余量,兼顾产品性能与客户后续加工成本,帮助客户提高材料利用率、缩短生产周期。
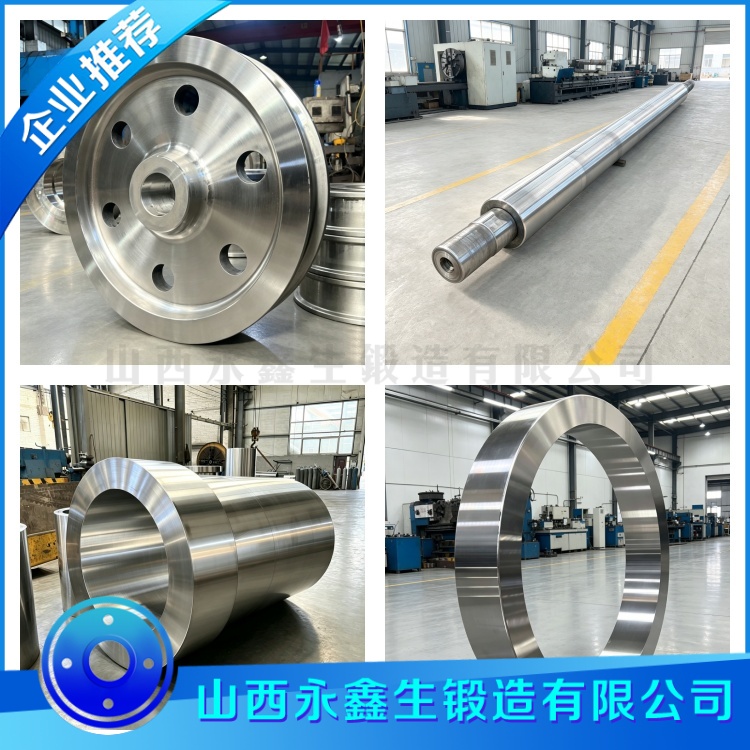
随着高端装备对环形锻件精度要求持续提升,高精度、高表面质量环件需求不断增长。山西永鑫生重工持续升级数控精加工设备,优化加工工艺,完善尺寸检测体系,严格控制环形锻件表面质量与尺寸精度,为三一、振华、华锐、太重等重工企业提供装配精密、性能可靠的环形锻件产品,助力高端装备整机质量提升。
我们只做好锻件 环形锻件www.duanjian8.com

文章原创如需转载请注明永鑫生锻造厂提供!