新浪微博
 腾讯微博


环形锻件与焊接环件综合对比与选型分析
在环形构件设计选型阶段,工程师经常需要在整体锻造环件与焊接环件(钢板卷焊、分段焊接成环)之间取舍。两种方式生产的环件,虽然可以选用相近材质,但内部组织、金属流线、缺陷形态、抗疲劳性能差异巨大,选型决策直接影响设备运行安全、检修周期与全生命周期成本。山西永鑫生重工股份有限公司深耕环形锻件制造三十年,依托 5000 吨压机、3 万吨模锻压机,服务三一、振华、华锐、太重等重工企业,结合大量项目实践,对比两类环件的性能特点、适用工况与经济性,为装备制造企业提供科学选型思路。
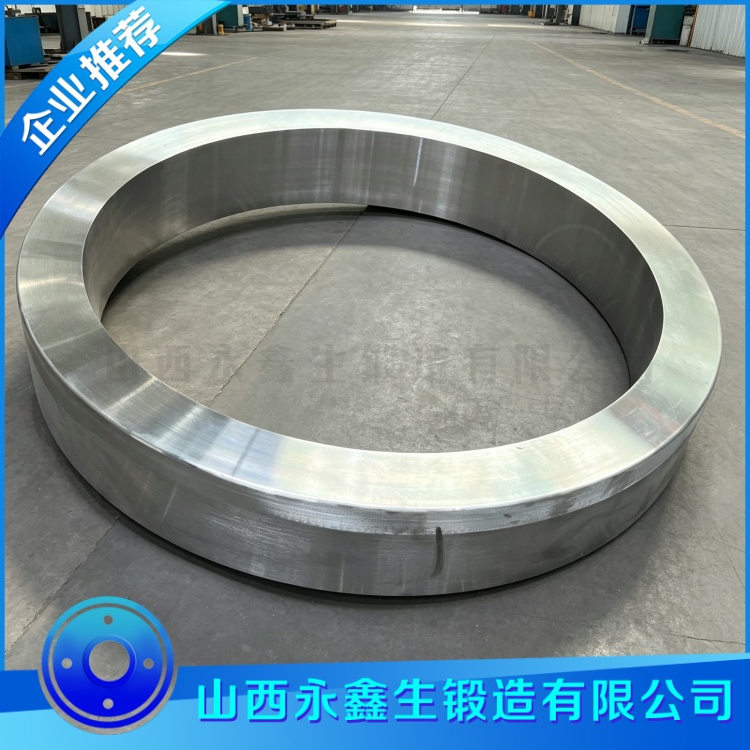
焊接环件,通常采用钢板卷制后焊接成环,或分段锻件焊接拼接成环。焊接环件优势在于生产灵活,可利用钢板或中小型锻件拼接出大直径环件,降低大型整体锻造的难度与成本,适合生产周期要求短、直径特别大的环件。但焊接环件存在焊缝区域组织突变、残余应力集中、焊接缺陷等固有弱点。焊缝位置是环件薄弱环节,在交变扭矩、圆周剪切、径向载荷作用下,焊缝区域疲劳强度明显低于基体,疲劳裂纹容易从焊缝缺陷、应力集中处萌生扩展。大型焊接环件焊接残余应力难以完全消除,运行过程应力释放会产生变形,焊缝还可能存在气孔、夹渣、未焊透等缺陷,隐蔽性强、难以彻底检出。焊接环件适用于对疲劳要求相对较低、以静载为主或工况较温和的大直径环件。
整体锻造环锻件,以钢锭或优质圆钢为坯料,加热至锻造温度区间,通过液压机施加压力完成镦粗、冲孔、扩孔、整形成型。高温高压锻造打碎钢锭粗大铸态晶粒,压实内部气孔疏松缺陷,细化晶粒,金属流线沿环件圆周连续完整分布,不存在流线切断与焊缝问题。经过合理锻造比 + 热处理后,锻造环件组织均匀、力学性能稳定、横向纵向性能差距小。在交变载荷、冲击、承压工况下,连续圆周流线与致密组织可以有效抑制疲劳裂纹萌生扩展,安全冗余远高于焊接环件。整体锻造环件是回转支承、压力容器法兰、风电环件等高安全等级环形构件的首选结构。
两者适用工况边界清晰。焊接环件适合静载、低压、疲劳要求低的大直径环形锻件,或受设备能力限制无法整体锻造的超大直径场合;整体锻造环件推荐用于承受交变载荷、冲击、高压、回转传动的核心环形构件。这类环件一旦失效,会带来设备停机、甚至安全事故,优先选用整体锻造环件。
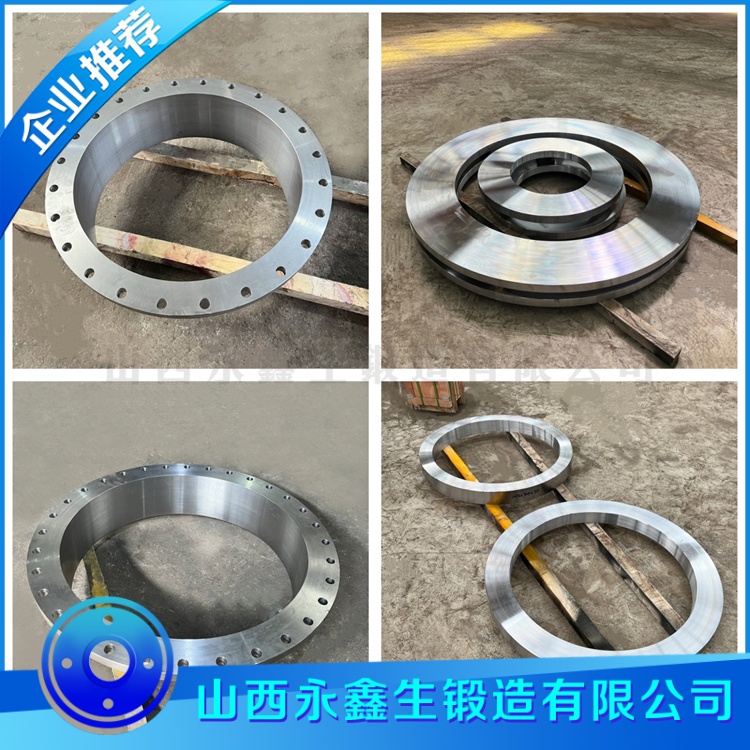
成本维度需要区分一次性毛坯采购成本与全生命周期成本。焊接环件毛坯采购价格较低、生产周期短,但焊接环件在重载交变工况使用寿命短、故障率相对较高,设备停机损失、备件更换成本高;整体锻造环件前期投入更高,但疲劳寿命长、故障率低、长期运行综合成本更优。对于装备整机项目,核心环形构件选用整体锻造环件,能够大幅降低设备全周期运维风险。
选型过程还容易忽略细节。很多客户误认为材质牌号一致、性能就相同,忽略成型工艺带来的组织差异。同样合金钢材料,焊接环件焊缝疲劳强度不足,锻造环件组织均匀、流线连续。山西永鑫生重工技术团队可根据客户工况,协助开展选型评估:静态低压工况,客观说明焊接环件适用边界;交变载荷、重载关键环形构件,推荐整体锻造环件,并提供完整材质、探伤、力学检测全套资料。在图纸设计阶段,技术团队还可优化环件毛坯结构,合理预留机加工余量,降低锻造难度。
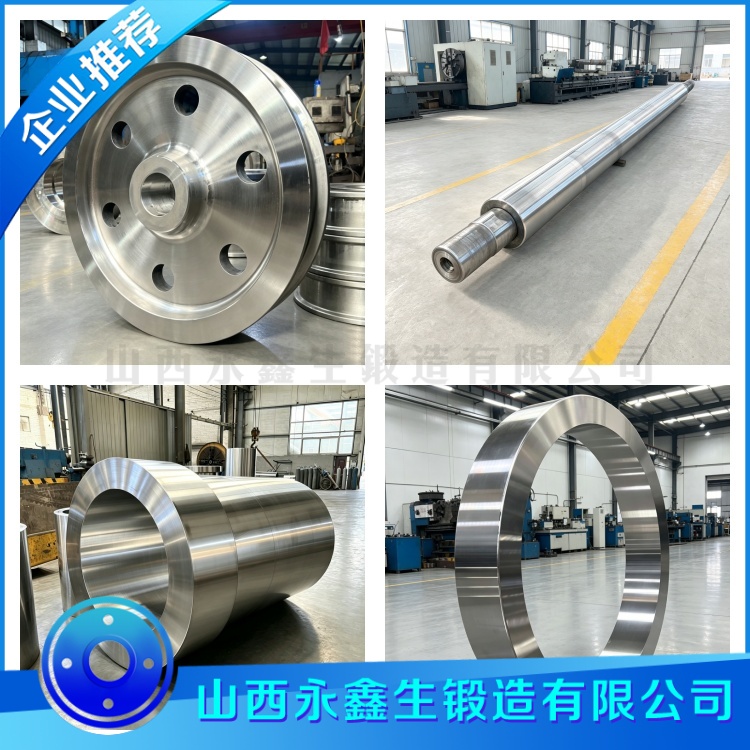
随着国内高端装备制造对设备安全可靠性要求持续提升,越来越多装备企业在核心环形构件放弃焊接环件,选用整体锻造环件。山西永鑫生重工持续优化环形锻件生产工艺,严控原材料、锻造、热处理、检测全流程质量,为三一、振华、华锐、太重等重工企业提供高品质环形锻件,助力高端装备安全稳定运行、降低全生命周期成本。
我们只做好锻件 环形锻件www.duanjian8.com

文章原创如需转载请注明永鑫生锻造厂提供!